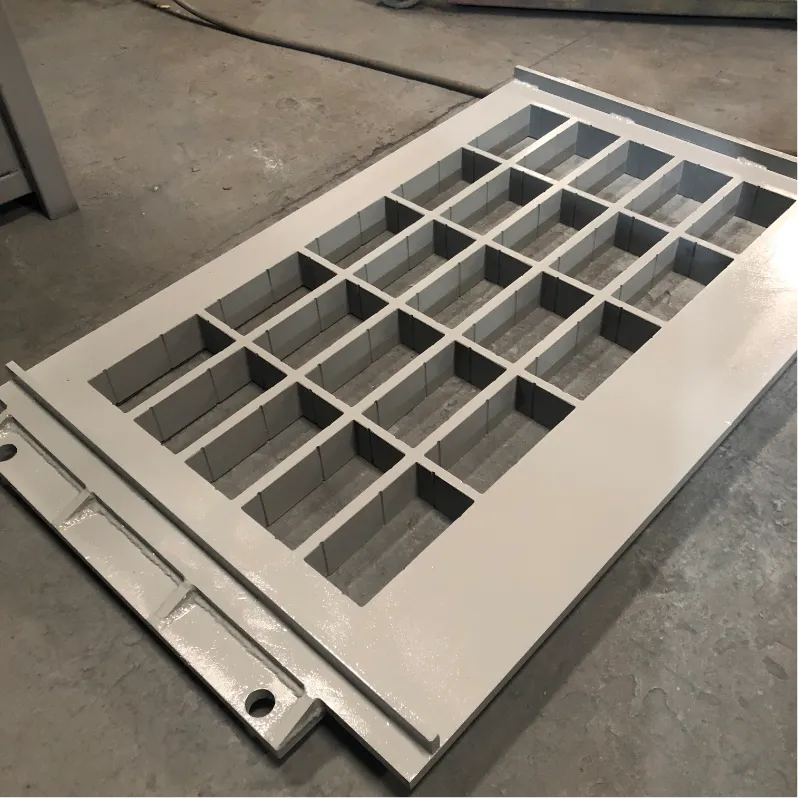
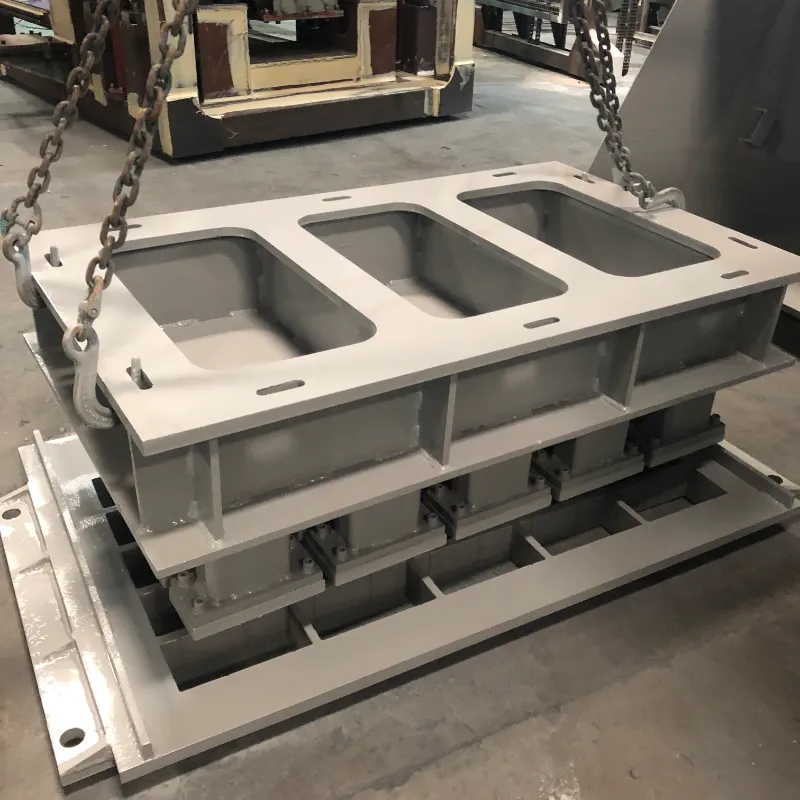
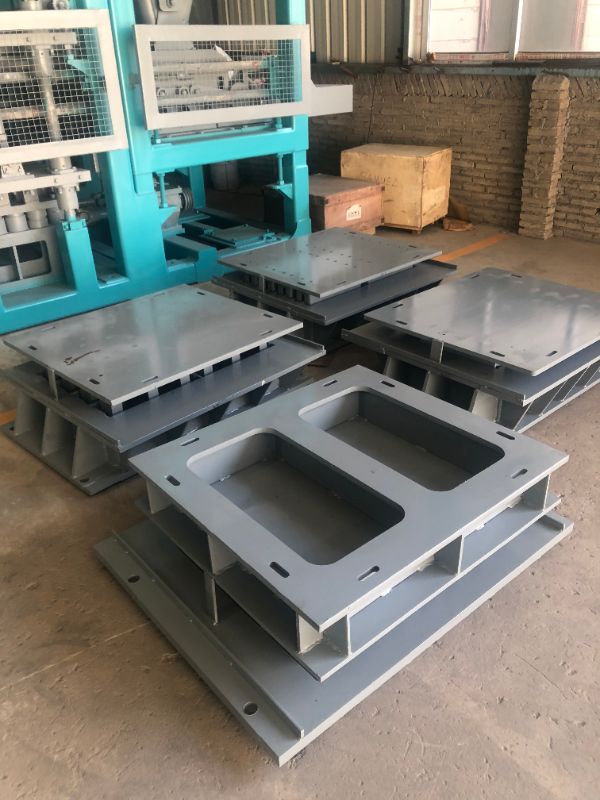
Voor betonblokproducenten is de ontkistingsfase de fase waarin productiviteit en productkwaliteit staan of vallen. Wanneer betonnen stokken, scheuren of oppervlakken tijdens het ontkisten gebreken vertonen, stapelen de kosten voor stilstand, verspilling en afgekeurd product zich snel op. Het begrijpen van de hoofdoorzaken van deze veelvoorkomende problemen – en weten hoe u deze kunt oplossen – is essentieel voor het onderhouden van een efficiënte productielijn.
Bij Fujian Unik Mold Technology Co., Ltd. ontwikkelen we hoogwaardige betonmallen sinds 2010. Op basis van onze ervaring in 28 exportmarkten vindt u hier een praktische gids voor probleemoplossing voor de meest voorkomende problemen bij het losmaken.
Vastkleven is een van de meest voorkomende en frustrerende problemen bij de betonproductie. Het vertraagt cycli, beschadigt zowel de matrijs als het product en kan een productielijn tot stilstand brengen.
Waarschijnlijke oorzaken:
Onvoldoende of ongelijkmatige olie-applicatie
Laagwaardig lossingsmiddel dat niet past bij de betonsoort
Slijtage van het oppervlak van holtes, waardoor wrijvingspunten ontstaan
Onjuiste slooptiming: te vroeg of te laat
Stijve, slecht verwerkbare betonmix
Oplossingen:
Breng een dunne, gelijkmatige laag professionele olie aan op alle caviteitsoppervlakken
Polijst de vormholtes opnieuw om een gladde oppervlakteafwerking te herstellen (UNIK beveelt Ra 1.6 aan)
Houd een consistente ontvormtijd aan, idealiter 10-15 seconden na het trillen
Pas uw betonmix aan om de vloeibaarheid te verbeteren en de kleverigheid te verminderen
Luchtgaten in het oppervlak van afgewerkte blokken zijn meer dan een cosmetisch probleem: ze kunnen de structurele integriteit in gevaar brengen.
Waarschijnlijke oorzaken:
Onvoldoende trillingen, waardoor ingesloten lucht niet kan ontsnappen
Een te stroperig betonmengsel dat luchtbellen tegenhoudt
Slechte verdeling van het voer, waardoor er luchtzakken in de holte achterblijven
Gebruik van lossingsmiddelen op oliebasis die lucht op het maloppervlak kunnen vasthouden
Oplossingen:
Kalibreer de trillingsfrequentie opnieuw tot het aanbevolen bereik van 50–60 Hz
Verbeter de vloeibaarheid van beton door het mengselontwerp aan te passen of weekmakers toe te voegen
Zorg voor een gelijkmatige en volledige voeding in alle holten
Overweeg het gebruik van lossingsmiddelen op waterbasis, waarvan is aangetoond dat ze een betere oppervlaktekwaliteit opleveren dan alternatieven op oliebasis
Gebarsten blokken zijn een direct verlies aan materiaal en arbeid.
Waarschijnlijke oorzaken:
Het mengsel is te droog, waardoor de groenkracht afneemt
Onvoldoende uithardingstijd vóór het ontvormen
Onjuiste trillingen – te laag of te hoog
Mechanische spanning door vastplakken tijdens het ontvormen
Plotselinge temperatuurveranderingen na productie
Oplossingen:
Verhoog het watergehalte of voeg een weekmaker aan het mengsel toe
Verleng de uithardingstijd tot 24-48 uur vóór het uit de vorm halen
Pas de trillingen aan op de juiste frequentie voor uw specifieke blokgrootte en -vorm
Zorg voor een soepele ontkisting en een goede smering van de holtes om vastlopen te voorkomen
Een ruwe oppervlakteafwerking heeft invloed op zowel de esthetiek als de verkoopbaarheid.
Waarschijnlijke oorzaken:
Versleten of bekraste caviteitsoppervlakken
Opgedroogde cementresten die in de mal zijn achtergebleven van eerdere cycli
Loslaatolie van slechte kwaliteit
Te droog betonmengsel
Oplossingen:
Polijst de spouwmuren opnieuw om de gladde oppervlakteafwerking te herstellen
Maak de mal onmiddellijk na elke dienst schoon om cementophoping te voorkomen
Gebruik een geschikt lossingsmiddel (vermijd het gebruik van diesel of andere vervangingsmiddelen)
Verhoog het aandeel fijn zand of pas de water-cementverhouding aan
Schade aan de randen en hoeken van blokken is vaak een teken van mechanische spanning tijdens het ontvormen.
Waarschijnlijke oorzaken:
Versleten of beschadigde caviteitshoeken
Moeilijk uit de vorm te halen door kleverig mengsel
Overmatige trillingen veroorzaken fragiliteit van de randen
Verkeerde uitharding of te snelle droging
Oplossingen:
Repareer of vervang beschadigde caviteitsinzetstukken
Breng release-olie gelijkmatig aan op alle oppervlakken
Breng trillingen in evenwicht om oververdichting te voorkomen
Houd de uithardingsomstandigheden stabiel en in de schaduw
Op blokoppervlakken kunnen microscheurtjes en grijze verkleuringen optreden, vooral bij premiumproducten waarbij het uiterlijk belangrijk is.
Waarschijnlijke oorzaken:
Hechting tussen het beton en het maloppervlak tijdens het ontvormen, bekend als "sabotageadhesie"
Vorming van "bloei" op blokken gemaakt met wit cement
Oplossingen:
Optimaliseer de ontkistingstijd en de toepassing van lossingsmiddel
Controleer bij witte cementproducten zorgvuldig de uithardingsomstandigheden en de keuze van het lossingsmiddel om bloeivorming te voorkomen
Inconsistente blokafmetingen duiden op een probleem met de matrijsstabiliteit of de uitlijning van de machine.
Waarschijnlijke oorzaken:
Vormframevervorming door langdurige trillingsmoeheid
Losse bouten of niet goed uitgelijnde holte-inzetstukken
Onbalans in machinetrillingen
Ongelijkmatige voeding of inconsistente mix
Oplossingen:
Draai alle bouten vast met een momentsleutel om een goede uitlijning te garanderen
Controleer de uitlijningspennen en vervang eventuele versleten pennen
Pas de vibratiemotoren aan voor balans
Standaardiseer de voer- en mengconsistentie

Veel problemen met het ontvormen kunnen worden voorkomen door een goed matrijsontwerp en materiaalkeuze:
Trekhoek: Een goede tapsheid van spouwmuren is essentieel voor schoon ontkisten. Zonder dit blijven de blokken plakken, ongeacht de kwaliteit van het lossingsmiddel.
Hoekradius: Scherpe hoeken van 90 graden zijn spanningspunten waar scheuren ontstaan. UNIK-ontwerpen bevatten afgeronde hoeken van 3-5 mm om randschade te verminderen.
Oppervlakteafwerking: Een gepolijst caviteitsoppervlak (Ra 1,6) vermindert wrijving en verbetert de ontvormingsprestaties tot 30%.
Warmtebehandeling: Een goede carbonering bereikt een oppervlaktehardheid van HRC58-62 terwijl de kerntaaiheid behouden blijft, waardoor slijtage wordt verminderd die tot vastplakken leidt.
Staalkwaliteit: Het gebruik van hoogwaardige materialen zoals 42CrMo of gereedschapsstaal zorgt ervoor dat de mal zijn vorm en oppervlaktekwaliteit behoudt gedurende 80.000–100.000 cycli.
De meeste sloopproblemen zijn voorspelbaar en te voorkomen. Door systematisch de hoofdoorzaak te identificeren – of het nu gaat om het ontwerp van het mengsel, de trillingsinstellingen, de toepassing van lossingsmiddel of de toestand van de mal – kunt u gerichte oplossingen implementeren die verspilling en stilstand verminderen.
Een goed onderhouden matrijs kan 80.000–100.000 cycli meegaan, terwijl de perfecte kwaliteit van het blokoppervlak behouden blijft en soepel functioneert op automatische hogesnelheidslijnen. Met de juiste probleemoplossing en uiterst nauwkeurige matrijstechniek kunt u uw productielijn efficiënt laten draaien, met minder defectpercentages en minimale onderbrekingen.